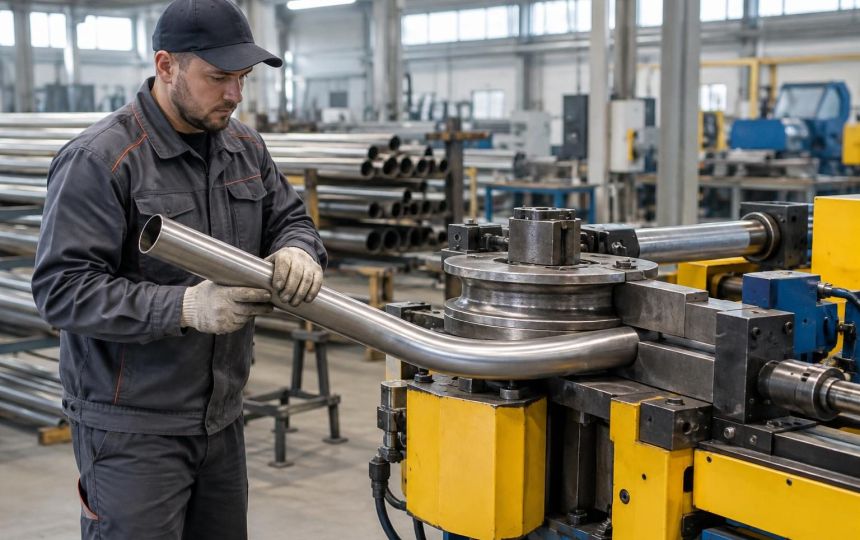
Гибка металлических труб позволяет получать детали сложной формы без сварных соединений на участках изгиба. Технологию применяют при изготовлении трубопроводов, металлоконструкций, автомобильных компонентов и промышленного оборудования. Главная сложность заключается в сохранении геометрии трубы: при неправильной обработке возникают заломы, складки и чрезмерное утонение стенок.
Какие существуют способы гибки металлических труб?
Для обработки металлических труб применяют гибку намоткой, обкаткой, вальцовкой и прессовым способом. Выбор технологии зависит от диаметра заготовки, толщины стенки, требуемого радиуса изгиба и допустимой деформации поперечного сечения.
При серийном производстве деталей со сложной геометрией используют трубогибочные станки с чпу. Такое оборудование позволяет программировать последовательность изгибов, контролировать положение заготовки и повторять заданную форму с минимальным участием оператора.
Гибка намоткой. Трубу закрепляют на вращающемся гибочном шаблоне, который постепенно формирует изгиб заданного радиуса. Метод обеспечивает хорошую повторяемость и подходит для изготовления пространственных трубных деталей.
Гибка обкаткой. Прижимной ролик перемещается вокруг неподвижного шаблона, изгибая закреплённую трубу. Технология применяется для сравнительно простых деталей, но при малых радиусах возможности ограничиваются деформацией стенок.
Вальцовка. Трубу пропускают через систему роликов, постепенно изменяющих её кривизну. Способ используют для получения больших радиусов, дуг, колец и элементов металлоконструкций.
Прессовая гибка. Заготовку размещают на опорах и воздействуют на неё пуансоном. Метод отличается простотой оборудования, однако может вызывать заметное изменение формы поперечного сечения.
От чего зависит качество гибки труб?
Качество изгиба определяется сочетанием свойств металла, геометрии трубы и параметров обработки. Основными показателями служат радиус изгиба, овальность сечения, изменение толщины стенки и точность полученного угла.
При деформации наружная стенка трубы растягивается и становится тоньше, а внутренняя испытывает сжатие. Если радиус слишком мал, на внутренней стороне могут появиться складки, а сечение приобретает овальную форму.
Для обработки тонкостенных труб применяют дорновую гибку. Дорн представляет собой внутреннюю опору, которая поддерживает стенки в зоне деформации и уменьшает риск сплющивания. Однако такая оснастка усложняет наладку и повышает стоимость оборудования.
Необходимо учитывать и упругую отдачу: после снятия нагрузки металл частично возвращается к первоначальной форме. Поэтому фактический угол изгиба может отличаться от заданного, особенно при обработке высокопрочных сталей.
Как выбрать оборудование для гибки металлических труб?
Оборудование подбирают по характеристикам заготовки, сложности детали и объёму производства. Для единичных операций достаточно ручного или гидравлического трубогиба, а для серийного выпуска деталей с несколькими изгибами целесообразно рассматривать автоматизированные станки.
При выборе необходимо проверить максимальный диаметр и толщину стенки трубы, минимальный радиус гибки, доступную длину заготовки и возможность работы с разными материалами.
Распространённая ошибка — выбирать станок исключительно по максимальному диаметру трубы. Если оборудование не обеспечивает необходимый радиус или поддержку стенок, предприятие получает бракованные детали даже при достаточном усилии гибки. Цена ошибки — перерасход металла, повторная наладка и потеря производственного времени.
Автоматизация повышает повторяемость обработки, но требует более высоких первоначальных затрат, квалифицированной наладки и подходящей оснастки. Поэтому для небольших партий сложное оборудование не всегда экономически оправдано.
Вывод. Универсального способа гибки труб не существует. Вальцовка подходит для плавных дуг, намотка — для точных изгибов, а дорновая технология помогает сохранить сечение тонкостенных заготовок. Правильный выбор метода позволяет уменьшить количество дефектов и обеспечить стабильное качество изделий.
Анна С. (МЛ)