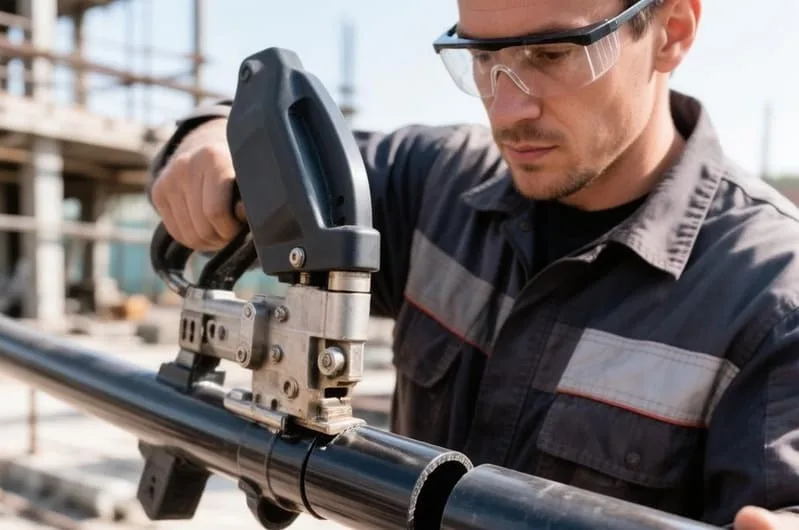
Соединение полиэтиленовых труб сваркой — ключевой метод получения герметичных и долговечных трубопроводов, предназначенных для транспортировки воды, газа и сточных вод. Прочность сварного шва и общий срок службы системы во многом определяются тем, насколько верно выбрана технология сварки. На сегодняшний день существует три основных способа: стыковая, электромуфтовая и раструбная сварка. Каждый из них характеризуется собственной технологией, сферой применения и ограничениями, от которых зависит, в каких условиях и для каких диаметров труб он будет наиболее эффективен.
Стыковая сварка: универсальный метод для больших диаметров
Стыковая сварка (её также называют сваркой нагретым инструментом встык) — наиболее распространённый метод соединения полиэтиленовых труб средних и больших диаметров. Суть технологии проста: торцы двух труб одновременно прижимаются к нагретому инструменту (зеркалу), оплавляются, после чего инструмент удаляется, а разогретые поверхности с усилием соединяются и удерживаются до остывания.
Ключевое преимущество этого метода — он не требует дополнительных соединительных деталей. Соединение формируется непосредственно между торцами труб, что делает его экономически выгодным при больших объёмах работ. Именно поэтому стыковая сварка широко применяется при прокладке магистральных трубопроводов, где важны скорость и надёжность.
Однако метод предъявляет высокие требования к подготовке. Торцы труб подвергают механической обработке, чтобы снять оксидную плёнку. Величина несовпадения кромок ограничена 10% от толщины стенки. Стыковую сварку рекомендуется применять для труб диаметром более 50 мм при толщине стенки свыше 4 мм. При этом важно строго соблюдать параметры режима:
- температуру нагревателя (обычно в диапазоне от 190 °C до 245 °C в зависимости от условий),
- время прогрева и охлаждения,
- давление осадки.
Нарушение этих параметров — одна из частых причин брака.
Электромуфтовая сварка: точность и компактность
Для такой сварки используются специальные соединительные детали — электромуфты, внутри которых запрессована нагревательная спираль. При подаче электрического тока спираль разогревает внутреннюю поверхность муфты и наружную поверхность трубы. В результате чего полиэтилен расплавляется и образует монолитное соединение.
Главное преимущество — компактность оборудования и возможность работы в стеснённых условиях. Там, где громоздкую установку для стыковой сварки разместить невозможно. Кроме того, современные аппараты для электромуфтовой сварки часто оснащаются системами протоколирования. Они фиксируют все параметры процесса. Это упрощает контроль качества.
Однако у этой технологии есть и ограничения. Она очень требовательна к точности изготовления труб и фитингов. Овальность трубы и допуски на размеры сопрягаемых деталей должны строго соблюдаться. Иначе давление в зоне сварки окажется недостаточным для качественного соединения. Кроме того, электромуфтовая сварка чувствительна к низким температурам. При сильном холоде зона расплава может оказаться слишком маленькой, что также снижает надёжность шва. Наконец, для труб большого диаметра этот метод может быть весьма трудоёмким и требовать высокой квалификации исполнителя.
Раструбная сварка: решение для малых диаметров
Раструбная сварка (сварка нагретым инструментом враструб) — метод, при котором оплавляются наружная поверхность конца трубы и внутренняя поверхность раструба соединительной детали. После чего они соединяются с усилием до полного остывания.
Этот метод применяется для труб относительно небольших диаметров. Согласно действующим нормативам, раструбная сварка рекомендуется для труб наружным диаметром до 160 мм. Современный стандарт ГОСТ Р 70729-2023 ограничивает область применения диаметром не более 125 мм для полиэтилена, полипропилена и полибутена. Важно отметить, что стандарт не распространяется на трубопроводы для транспортировки природного газа. Это сужает сферу применения метода по сравнению со стыковой сваркой.
Технология требует тщательной подготовки. Конец трубы должен иметь наружную фаску под углом 45°. Глубина вхождения трубы в раструб контролируется с помощью ограничительного хомута. После оплавления и соединения необходимо выдерживать трубу в раструбе неподвижно в течение 20–30 секунд для затвердевания расплава. Раструбная сварка обычно выполняется с помощью специального нагревательного инструмента. Он состоит из гильзы (для оплавления наружной поверхности трубы) и дорна (для оплавления внутренней поверхности раструба).
Сравнение и области применения
Выбор метода сварки определяется диаметром труб, условиями монтажа и требованиями к соединению.
- Стыковая сварка — оптимальный выбор для труб диаметром от 50 мм и толщиной стенки более 4 мм. Она незаменима при прокладке протяжённых магистралей, где важны экономия на фитингах и высокая скорость сварки плетей. Однако требует громоздкого оборудования и тщательной подготовки торцов.
- Электромуфтовая сварка — предпочтительна для стеснённых условий и ремонтных работ, где нет возможности разместить сварочный аппарат для стыковой сварки. Она обеспечивает стабильное качество за счёт автоматизации. Но требует использования более дорогих фитингов и чувствительна к качеству подготовки труб.
- Раструбная сварка — применяется для труб малых и средних диаметров. Это технология для внутренних систем, небольших трубопроводов и участков, где использование стыковой сварки нецелесообразно из-за малого диаметра. Она не подходит для газопроводов и требует строгого соблюдения температурных режимов.
Все три метода сварки полиэтиленовых труб продолжают применяться в современной практике, дополняя друг друга. При выборе конкретной технологии важно учитывать не только диаметр трубы, но и условия на объекте, требования нормативных документов и доступное оборудование для пайки полиэтиленовых труб. Именно это в конечном счёте определяет качество и долговечность сварного соединения.
Алекс Ш. (МЛ)